
تولید پیچ به روش فورج گرم یکی از مهمترین روشها برای ساخت پیچ های بزرگ و پرتنش است.
پیچ سادهترین قطعهی یک سازه به نظر میرسد ، اما در صنایع خودرو ، ماشینآلات سنگین ، پلها ، توربینهای بادی ، نیروگاهها ، صنعت نفت و گاز شکست شدن یک پیچ میتواند کل مجموعه را از کار بیندازد. به همین دلیل روش تولید ، جنس مواد و کنترل کیفیت پیچ ها اهمیت بسیار زیادی دارد.
هنگامی که صحبت از تولید پیچ در ابعاد بسیار بزرگ میشود ، ردپای آلیاژ های بخصوص و هندسه پیچیده مشاهده میشود. در این فرایند تولید ، به دلیل نیازهای اقتصادی و فنی تولید پیچ به روش فورج گرم گزینه مناسب تری نسبت به روش فورج سرد است.
در این مقاله میخوانید فورج گرم چیست؟ پیچها در این روش چگونه ساخته میشوند؟ چه مزایا و محدودیتهایی دارد؟ در چه صنایعی کاربرد دارد؟
فورج گرم چیست؟
فورج گرم ، شکلدهی فلز با ضربه یا فشار در دمایی بالاتر از دمای تبلور مجدد آن است. در این دما فولاد نرم و شکلپذیر میشود و با نیروی بسیار کمتری به شکل دلخواه درمیآید.
در این روش به دلیل تغییر ساختار داخلی فلز ، افزون بر تولید قطعات با مقاومت و استحکام خارقالعاده ، موجب مقاومت بیشتر پیچ در برابر تنشها و کششهای دینامیکی میشود.
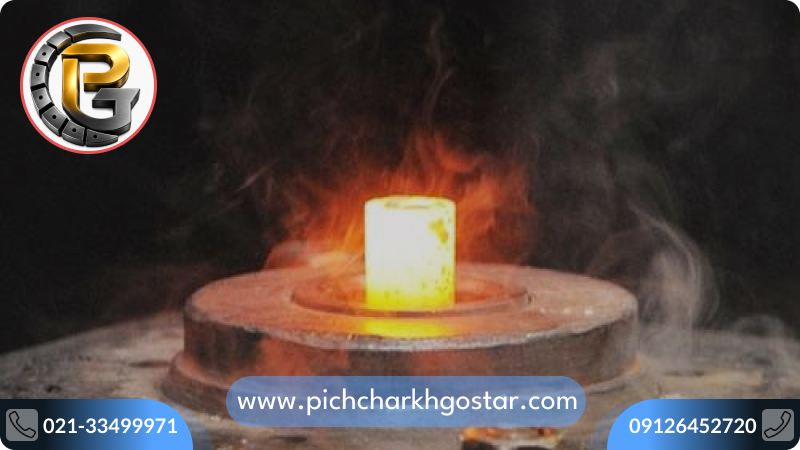
در شرکت پیچ چرخ گستر برای فولادهای کربنی و آلیاژی ، دمای فورج گرم معمولاً حدود ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد است و فلز در این محدوده به رنگ نارنجی روشن تا زرد دیده میشود. در تولید پیچ ، این روش اغلب «آپست گرم» (Hot Upsetting) نامیده میشود.
.آپست گرم : میلهی گرمشده فشرده و ذوب میشود و در قالب ریخته می شوند تا کلاهک پیچ شکل بگیرد.
مواد اولیه مناسب برای ساخت پیچ فورج گرم
انتخاب نوع جنس متریال اولیه بر استحکام نهایی ، قابلیت عملیات حرارتی و هزینه های تولید پیچ ها اثر مستقیم دارد. مواد رایج در فورج گرم پیچ عبارتاند از:
- فولاد کربنی متوسط (مانند C35 و C45) : برای پیچهای عمومی و کلاسهای استحکامی پایینتر، با قیمت اقتصادی.
- فولاد آلیاژی کرومدار و کروممولیبدندار ( مانند 40 Cr ، 35CrMo و 42CrMo4 ) : برای پیچهای پرمقاومت کلاس 8.8، 10.9 و 12.9 که پس از فورج کوئنچ و تمپر میشوند.
- فولاد زنگنزن و آلیاژهای ویژه : برای محیطهای خورنده یا دمای بالا، مثل پتروشیمی و نیروگاه.
میلهی اولیه باید از نظر ترکیب شیمیایی ، اندازهی دانه و عاری بودن از ترک و آخال کنترل شود، چون عیوب سطحی میله در فرایند فورج به قطعه منتقل میشوند.
مراحل تولید پیچ به روش فورج گرم در شرکت پیچ چرخ گستر
تولید پیچ با فورج گرم از برش میله آغاز میشود و در نهایت پس از تولید پیچ با بازرسی نهایی پایان مییابد. در ادامه این مقاله هر مرحله به صورت تخصصی تر توضیح داده میشود. دما و زمان تقریبی عملیات فورجینگ بسته به نوع آلیاژ مواد اولیه باید با مشخصات قطعه ی مورد نظر و مشخصات کوره تنظیم شوند.
۱. برش میله
میلهی گرد با اره نواری ، اره دیسکی یا قیچی متناسب با اندازه ی پیچ مورد نظر بریده میشود. حجم آن باید برابر حجم کلاهک و ساقه ، بهعلاوهی مقدار اندکی برای پلیسه باشد. دقت وزن قطعه مهم است ؛ وزن و حجم کم تر باعث پر نشدن قالب میشود و وزن و حجم اضافی باعث ایجاد پلیسهی زیاد و فشار بیشتر روی قالب میشود. قابل ذکر میباشد که سطح برش پیچ باید تمیز و بدون ترک باشد.
۲. گرمایش
قطعات تا دمای حدود ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد حرارت داده میشوند. در تولید پیچ با این روش معمولاً فقط به انتهای میله که کله یا کلاهک پیچ از آن ساخته میشود به وسلیه ی کورهی القایی در زمان متناسب و دمای مورد نظر حرارت میدهند. از کورههای گازی یا گازوئیلی بیشتر برای قطعات درشت تر یا تولید قطعه های با تعداد محدودتر به کار میروند.
۳. فورجینگ کله یا کلاهک پیچ
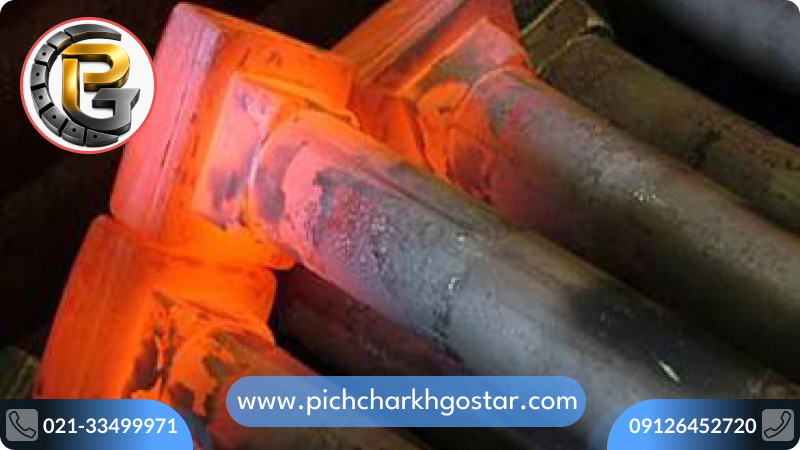
قطعهی گرم شده در گیرهی قالب نگه داشته میشود و با ضربه یا فشار به وسیله ی دستگاه پرس، میله را به شکل قالب درمیآورد. معمولا و بسته به نوع آلیاژ متریال ، طول آزاد میله در یک ضربه نباید از حدود سه برابر قطر بیشتر باشد ، وگرنه ممکن است یاعث خم شدم میله شود ؛ برای ابعاد بزرگتر ، شکلدهی در چند ضربه یا چند ایستگاه انجام میشود. پرسهای مکانیکی و هیدرولیکی و چکشهای فورج برای این کار به کار میروند. قالبها پیشگرم و روانکاری میشوند تا ماده راحتتر جریان یابد و عمر قالب بیشتر شود. در قدم آخر ، کله های پیچ به شکل ششگوش ، گرد یا فلنجی به شکل نهایی نزدیک میشود.
۴. پلیسهگیری و تمیزکاری
پس از عملیات فورجینگ ، مقداری ماده از لابهلای قالب بیرون میزند و پلیسه میسازد. پلیسه با ابزار برش (تریم) در پرس جدا میشود و برش در حالت گرم آسانتر است. سپس پوستهی اکسید با شات بلاست یا سند بلاست از سطح پاک میشود. این مرحله علاوه بر ظاهر ، برای دیدن ترکها و آمادهسازی مراحل بعد ضروری است.
۵. عملیات حرارتی
پیچهای با مقاومت و استحکام بالا مانند پیچ و مهره های چرخ پس از فورج کوئنچ و تمپر میشوند. قطعه ابتدا تا دمای آستنیته (برای فولادهای آلیاژی معمولاً حدود ۸۳۰ تا ۸۷۰ درجه سانتیگراد) گرم میشود و سپس در روغن یا محلول پلیمری سریع سرد میشود تا سخت شود. بعد تمپر میشود؛ طبق ISO 898-1 حداقل دمای تمپر برای کلاسهای 8.8 و 10.9 حدود ۴۲۵ درجه سانتیگراد است. تمپر شکنندگی را کم میکند و ترکیب موردنیاز استحکام و چقرمگی را میدهد. پیچهای کلاس پایینتر گاهی فقط نرمالایز میشوند یا بدون عملیات حرارتی مصرف میشوند.
۶. ایجاد رزوه
رزوه باماشین کاری یا با غلتکزنی (فشار دادن ساقه بین قالبهای رزوهدار) ساخته میشود .ماشینکاری برای قطرهای بسیار بزرگ، رزوههای خاص یا تولید با تعداد کم رایج است. در پیچهایی که مقاومت رزوه اهمیت زیادی دارد . پس از رزوه نیز عملیات سخت کاری انجام داده میشود.
۷. پوششدهی سطحی
پوشش پیچ به محیط کاری که قرار است پیچ در آنجا مورد استفاده قرارگیرد بستگی دارد : گالوانیزه گرم یا الکتروگالوانیزه برای مقاومت در برابر خوردگی، فسفاته یا اکسید سیاه برای محافظت سبک ، و داکرومات برای محیطهای خورنده. در پیچهای با مقاومت بالاتر (کلاس 10.9 و بالاتر) باید مراقب شکنندگی هیدروژنی در فرایندهای اسیدی یا آبکاری بود؛ معمولاً پس از آبکاری ،هیدروژنزدایی انجام میشود.
۸. بازرسی نهایی
هر پیچ تولید شده برای آزمون های کشش ، تحمل بار ، شکستن ، میزان سختی و بررسی ابعاد و رزوه بررسی میشود. قطعات پس از کنترل کیفیت و استاندارد سازی آماده عرضه میگردند.
مزایای تولید پیچ به روش فورج گرم
مهمترین برتری فورج گرم ، توانایی شکلدهی پیچهای بزرگ و آلیاژهای سخت با نیروی کمتر است. دیگر مزایای آن:
- امکان تولید قطرهای بزرگ : پیچهای بزرگتر از حدود M20 تا ابعاد بسیار درشت را میتوان بهصورت اقتصادی فورج کرد.
- ساختار ذره ای بهتر : جریان ذره های مواد در کله و ساقه امتداد مییابد و مقاومت در برابر ضربه و کشش بالا میرود.
- کاهش نیروی پرس : نیروی لازم برای شکلدهی در دمای بالا کمتر است و ماشینآلات و قالبها کمتر فرسوده میشوند.
- شکلپذیری آلیاژهای سخت : فولادهایی که در دمای محیط ترک میخورند، گرم بهراحتی شکل میگیرند.
- ضایعات کمتر نسبت به ماشینکاری : قطعه از ابتدا به شکل نزدیک به نهایی تولید میشود و براده برداری کاهش مییابد.
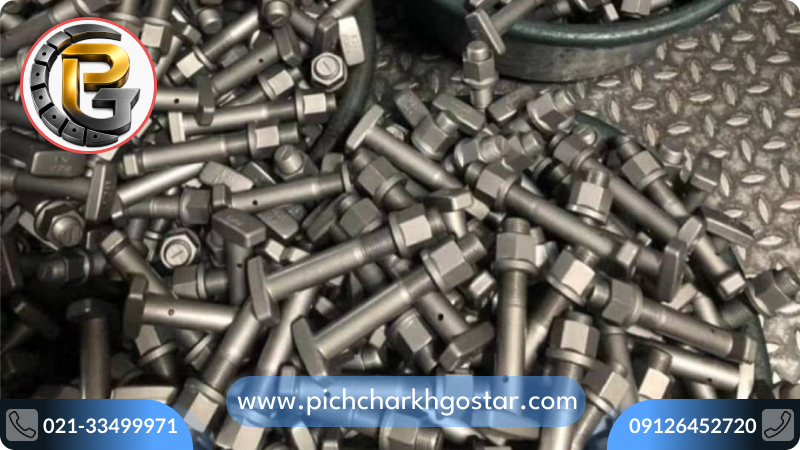
- انعطاف در شکل : پیچهای ویژه مانند پیچهای T، پیچهای U، پیچهای مهار (Anchor Bolt) و پیچهای فلنجی با این روش ساخته میشوند.
معایب و محدودیتهای فورج گرم پیچ
فورج گرم از نظر دقت ابعادی و کیفیت سطح محدودیتهایی دارد و مصرف انرژی بالایی دارد. چالشهای اصلی عبارتاند از:
- پوستهی اکسید (اسکیل) : در دمای بالا سطح فولاد اکسید میشود ؛ این لایه باید پاک شود و مقداری از ماده از بین میرود.
- دکربوره شدن : کاهش کربن لایهی سطحی میتواند استحکام سطح را کم کند و با کنترل دما و زمان گرمایش مهار میشود.
- دقت ابعادی کمتر : انقباض هنگام سرد شدن و فرسایش قالب باعث میشود تلورانسها نسبتاً وسیع باشد و گاهی ماشینکاری تکمیلی لازم شود.
- زبری سطح : سطح قطعهی فورج گرم نسبتاً زبر است.
- مصرف انرژی و هزینهی تجهیزات : کوره ، سیستم انتقال گرم و قالبهای مقاوم به حرارت هزینهی سرمایهای بالایی دارند.
- ایمنی و محیط کار : کار با قطعات بسیار داغ نیازمند تدابیر ایمنی و تهویهی مناسب است.
کنترل کیفیت و استانداردهای پیچ فورجشده
کیفیت پیچ فورجشده با آزمونهای مکانیکی و بازرسی ابعادی و ظاهری تضمین میشود. رایجترین آزمونها:
- آزمون کشش و بار اثبات (Proof Load) : تأیید کلاس استحکامی مانند 8.8 یا 10.9
- آزمون سختی : سختی راکول یا ویکرز در مقطع و سطح پیچ
- متالوگرافی : بررسی ریزساختار ، جریان دانه و عمق دکربوره شدن
- آزمونهای غیرمخرب : بازرسی ذرات مغناطیسی یا ترکیابی برای کشف ترکهای سطحی
- کنترل ابعادی : بررسی ابعاد کله، طول، قطر و رزوه با کولیس، گیج رزوه و تجهیزات اندازهگیری
- ضخامت پوشش : برای پیچهای گالوانیزه یا پوششدار
در شرکت پیچ چرخ گستر این آزمون ها با بروز ترین روش های دنیا مورد استفاده قرار میگیرند.
استانداردهای مرجع پرکاربرد شامل ISO 898-1 (خواص مکانیکی پیچها)، ISO 4014 و ISO 4017 (پیچهای ششگوش)، DIN 931 و DIN 933 و استانداردهای ASTM مانند ASTM A193 و ASTM F3125 برای پیچهای سازهای است. استاندارد دقیق باید طبق نیاز پروژه انتخاب شود.
کاربرد تولید پیچ با روش فورج گرم در صنایع
پیچهای فورج گرم در جاهایی به کار میروند که بار زیاد ، ابعاد بزرگ یا شرایط سخت کاری وجود دارد :
- پیچ و مهره چرخ های خودروهای سنگین
- سازههای فلزی ، پلها و دکلهای انتقال نیرو
- توربینهای بادی و نیروگاهها
- صنایع نفت ، گاز و پتروشیمی (اتصالات فلنج و مخازن)
- معدن و ماشینآلات سنگین راهسازی
- صنایع ریلی و دریایی
- پیچهای مهار و فونداسیون ساختمانها و کارخانهها
نکات انتخاب تولیدکننده و تأمینکننده پیچ به روش فورج گرم
انتخاب تأمینکنندهی مناسب به اندازهی انتخاب خود پیچ بر ایمنی و هزینه های استفاده از آن اهمیت دارد. پیش از سفارش پیچ با روش فورج گرم این موارد را بررسی کنید :
- گواهی مواد و آزمون : درخواست گواهی ذوب ، نتیجهی آزمون کشش و سختی و در صورت نیاز آزمون ضربه برای هر پیچ
- تطابق با استاندارد : مشخص کردن استاندارد و کلاس استحکامی مانند ISO 898-1 یا ASTM در سفارش
- تجهیزات تولید : داشتن کورهی القایی ، پرس یا چکش فورج با ظرفیت کافی و خط عملیات حرارتی کنترلشده
- امکان ردیابی : ثبت شمارهی ذوب و شناسه پیچ روی بستهبندی یا مستندات محصول
- سابقهی تولید : تجربهی تولید پیچ هم سطح و همکلاس برای پروژههای مشابه
- پوشش و بستهبندی : ظرفیت انجام گالوانیزه ، فسفاته یا سایر پوششها و بستهبندی مناسب حمل
- نمونه و بازرسی : امکان تأیید نمونهی اولیه و بازرسی توسط شخص ثالث پیش از ارسال
شرکت پیچ چرخ گستر با بیش از 20 سال سابقه به عنوان یک تولید کننده مطمئن با بهترین روش های ساخت و تولید و بدون واسطه در خدمت مشتریان ارجمند میباشد.
مزایا پیچ های تولید شده به روش فورج گرم در شرکت پیچ چرخ گستر
تولید پیچ به همراه دانش بروز ، دقت ، کنترل و بازرسی کیفیت با استفاده از بهترین متریال و به روش های نوین ، با افراد متخصص و مجرب در سریع ترین زمان و کمترین هزینه ، پیچ های تولید شده در شرکت پیچ چرخ گستر را به بهترین پیچ های موجود در بازار تبدیل کرده است.
تفاوت فورج گرم و فورج سرد در یک نگاه
| معیار | فورج گرم | فورج سرد |
| دمای کار | حدود ۱۱۰۰ تا ۱۲۵۰ درجه سانتیگراد (فولاد) | دمای محیط |
| اندازهی قطر و ابعاد پیچ | متوسط تا بسیار بزرگ | کوچک تا متوسط |
| دقت ابعادی | متوسط | بالا |
| کیفیت سطح | زبرتر، همراه با اسکیل | صاف و براق |
| نیروی شکلدهی | کمتر | بسیار زیاد |
| سرعت تولید | متوسط | بسیار بالا |
| مصرف انرژی | بالا | کمتر |
| کاربرد اصلی | پیچهای قطور و با مقاومت بالا | پیچهای کوچک و تولید انبوه |
جمعبندی
فورج گرم با گرمکردن میله ی فولادی بالاتر از دمای تبلور مجدد و شکلدهی آن در قالب ، پیچهایی مستحکم را با جریان ذره ای مناسب و در ابعاد بزرگ تولید میکند. این روش با وجود دقت ابعادی کمتر و هزینهی انرژی بیشتر ، برای پیچهای چرخ کامیون ،پیج های سازهای ، صنعتی با مقاومت بالاتر انتخاب مناسبی است.
برای دستیابی به کیفیت پایدار ، انتخاب درست جنس مواد ، کنترل دما در گرمایش ، عملیات حرارتی اصولی و بازرسی طبق استانداردهای معتبر ضروری است. اگر به دنبال تأمین پیچهای با ابعاد بزرگ و مقاومت بالا یا مهندسیشده هستید، پیش از سفارش از تولیدکننده گواهی آزمون مکانیکی و مشخصات استاندارد محصول را درخواست کنید. شرکت پیچ چرخ گستر
پرسشهای متداول درباره تولید پیچ به روش فورج گرم:
– تولید پیچ به روش فورج گرم چه تفاوتی با تولید پیچ به روش ماشینکاریشده دارد؟
در تولید پیچ به روش فورج گرم ، کله با شکلدهی میلهی گرم ساخته میشود و جریان ذرههای متریال در امتداد شکل قطعه به صورت یکنواخت میماند. در تولید پیچ به روش ماشینکاریشده ، کله به وسیله برادهبرداری ساخته میشود و جریان ذره های مواد تشکیل دهنده قطع میشود. به همین دلیل پیچ فورجشده معمولاً مقاومت بهتری در برابر ضربه و کشش دارد.
– فورج گرم برای چه اندازههایی مناسب است؟
این روش بیشتر برای پیچهای درشت، معمولاً از حدود M20 به بالا تا قطرهای بسیار بزرگ، به کار میرود. محدودهی دقیق به توان پرس، نوع فولاد و شکل کلاهک بستگی دارد.
– پیچ تولید شده با فورج گرم در چه کلاسهای استحکامی تولید میشود؟
با انتخاب جنس و عملیات حرارتی مناسب، کلاسهای رایج مانند 8.8، 10.9 و 12.9 طبق ISO 898-1 قابل تولید است. کلاس 12.9 معمولاً نیاز به فولاد آلیاژی و کنترل دقیقتر دارد.
– آیا پیچ تولید شده در فورج گرم را باید عملیات حرارتی کرد؟
برای پیچهای با مقاومت بالاتر ماننده پیچ و مهره چرخ های خودروهای سنگین ، بله ؛ کوئنچ و تمپر خواص مکانیکی موردنیاز استاندارد را تأمین میکند. برای کلاسهای پایینتر ، بسته به جنس و استاندارد، ممکن است عملیات حرارتی لازم نباشد.
– مهمترین عیوب پیچ فورج گرم کداماند؟
عیوب رایج شامل پر نشدن قالب، چینخوردگی (لَپ) ، ترک سطحی ، دکربوره شدن و اسکیل زیاد است. انتخاب متریال مناسب ، کنترل دمای گرمایش و بازرسی های دقیق قبل ، حین و پس از تولید این عیوب را کم میکند.